好商网

合金钢管-视频-合金钢管_四川省遂宁市服务范围船山|射洪|蓬溪|眉山|德阳|绵阳|甘孜等(更新时间:2026-10-19 05:16:12)
更新时间:2026-10-19 05:16:12
Tags: 冲压件

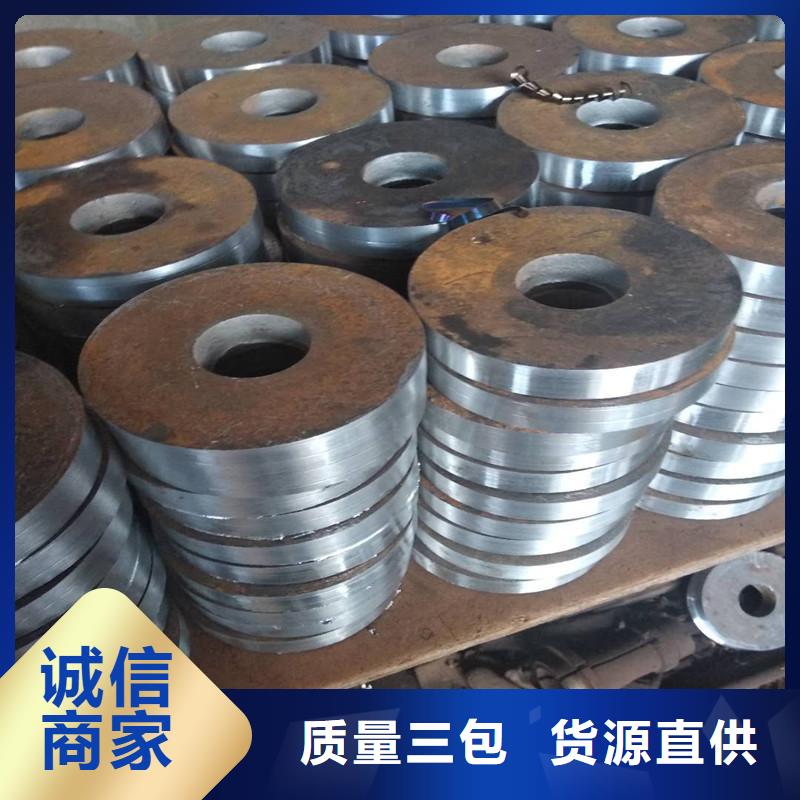
对于冲压件产品,我们倾注了无尽的心血和热情。而我们的视频,正是我们向您展示这一成果的方式。
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 品牌 | 山东 |
| 产地 | 聊城 |
| 用途 | 机械配件 |
| 产品特色 | 易加工,交货快,来图定做 |
| 可售卖地 | 全国 |
| 范围 | 服务网络覆盖四川省、成都市、绵阳市、攀枝花市、泸州市、乐山市、宜宾市、广安市、巴中市、甘孜市、凉山市、阿坝市、资阳市、雅安市、遂宁市、内江市、南充市、自贡市、德阳市、广元市、眉山市 船山区、安居区、蓬溪县、射洪市、大英县等区域。 |

,金属材料(遂宁市分公司)sdxz2794始终坚守品质底线,所售产品严格遵循标准,确保每一件产品都达到行业水平。我们深知,品质是企业发展的基石,也是赢得客户信赖的关键。热诚欢迎各界朋友前来我厂洽谈业务,联系人:季经理-【18552715028】,地址:四川省遂宁市[开发区蒋管屯镇杜丹江路东首100号]。

8.抑制冲压件产生翻料、扭曲的方法 ⑴.合理的模具设计。在级进模中,下料顺序的安排有可能影响到冲压件成形的精度。针对冲压件细小部位的下料,一般先安排较大面积之冲切下料,再安排较小面积的冲切下料,以减轻冲裁力对冲压件成形的影响。 ⑵.压住材料。克服传统的模具设计结构,在卸料板上开出容料间隙(即模具闭合时,而材料又可被压紧。关键成形部位,卸料板一定做成镶块式结构,以方便解决长时间冲压所导致卸料板压料部位产生的磨(压)损,而无法压紧材料。 ⑶.增设强压功能。即对卸料镶块压料部加厚尺寸(正常的卸料镶块厚H+0.03mm),以增加对凹模侧材料的压力,从而抑制冲切时冲压件产生翻料、扭曲变形。 ⑷.凸模刃口端部修出斜面或弧形。这是减缓冲裁力的有效方法。减缓冲裁力,即可减轻对凹模侧材料的拉伸力,从而达到抑制冲压件产生翻料、扭曲的效果。 ⑸.日常模具生产中,应注意维护冲切凸、凹模刃口的锋利度。当冲切刃口磨损时,材料所受拉应力将增大,从而冲压件产生翻料、扭曲的趋向加大。 ⑹.冲裁间隙不合理或间隙不均也是产生冲压件翻料、扭曲的原因,需加以克服。

汽车金属冲压件加工的工艺工序: 切 开:将材料沿敞开轮廓局部而不是完全分离的一种冲压工序。被切开而分离的材料位于或基本位于分离前所处的平面。 切 边:利用冲模修边成形工序件的边缘,使之具有一定直径、一定高度或一定形状的一种冲压工序。 切 舌:将材料沿敞开轮廓局部而不是完全分离的一种冲压工序。被局部分离的材料,具有所要求的一定位置,不再位于分离前所处的平面上。 切 断:将材料沿敞开轮廓分离的一种冲压工序,被分离的材料成为工件或工序件。 反拉深:把空心工序件内壁外翻的一种拉深工序。 扩 口:将空心件或管状件敞开处向外扩张的一种冲压工序。 冲 孔:将废料沿封闭轮廓从材料或工序件上分离的一种冲压工序,在材料或工序件上获得需要的孔。
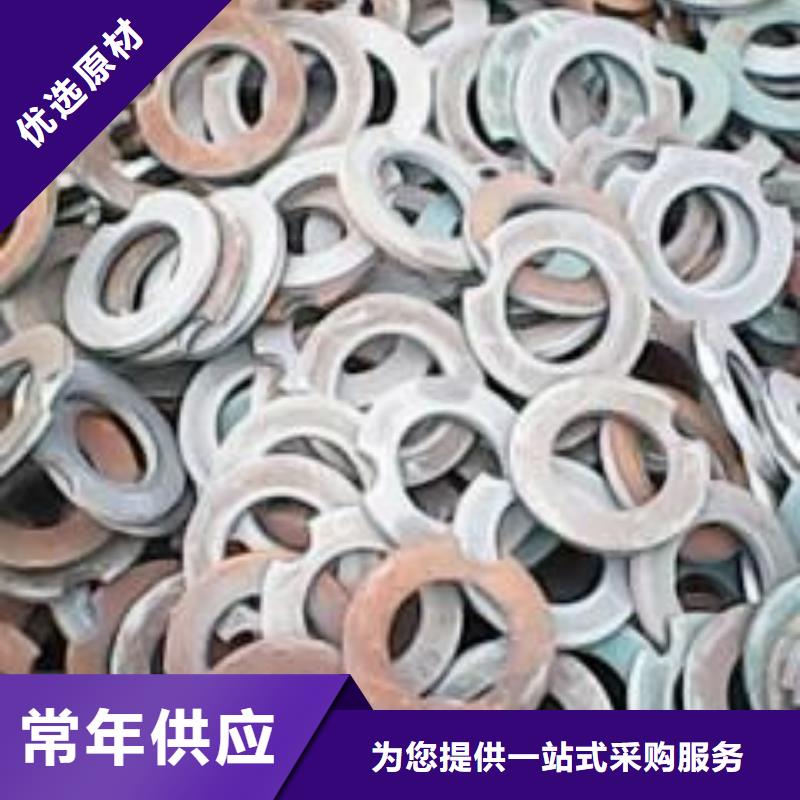
汽车冲压件选用材料与其对应性能关系 汽车冲压件主要以车身覆盖件、车架纵梁和横梁、车厢、车轮及发动机用的覆盖件为主,还有一些支撑件与连接件。每个具体的汽车零部件的使用和工作条件不同,承受的负荷不同,因此对用材的要求也有很大的差异。 1)汽车驾驶室零部件对材料性能的要求 汽车驾驶室零部件大都是覆盖件,外形复杂,成形复杂,但受力不大,采用模具成形工艺,材料的成形性能就成了主要矛盾,因此要求材料具有成形性、张紧刚性、延伸性、抗凹性、耐腐性和焊接性等。产品设计时,通常根据板制零件受力情况和形状复杂程度来选择钢板品种。一般选用拉延性能优良的低碳冷轧钢板、超低碳冷轧钢板。近几年,成形性优异、强度更高的含磷冷轧钢板、高弓童度冷轧钢板、冷轧双相钢板、烘烤硬化冷轧钢板、超低碳钢高强度冷轧钢板以及其他种类钢板如涂镀层钢板、拼焊钢板和TRIP钢板等,也被大量应用到车门外板、车门内板、车门加强板、车顶盖、行李箱盖板和保险杠等汽车车身零件上。



大家都爱看